在注射笔给药系统日益普及的今天,卡式瓶作为其核心药物容器,正受到制药行业越来越多的关注。从胰岛素、GLP-1受体激动剂到生物制剂,卡式瓶包装的药品品类不断扩展。然而,面对市场上单腔与双腔两种卡式瓶灌装方案,不少制药企业在设备选型时容易陷入困惑:两者究竟有何本质区别?厂家的核心工艺差异体现在哪里?灌装精度又该如何评判?
一、结构本质:从“单一腔室”到“双腔分储”
单腔卡式瓶是卡式瓶形态,内部为一个单一的储液腔,灌装后通过胶塞密封,使用时由注射笔的推杆推动胶塞完成注射。这种结构适用于性质稳定的液体药物,如常规胰岛素、生长激素等。
双腔卡式瓶则采用了截然不同的内部构造:瓶体内部分为两个独立的腔室,通常由中间的活动密封件隔开。一个腔室用于存放药物粉末或冻干品,另一个腔室存放溶解液或稀释液。使用时通过注射笔的机械动作,使两个腔室连通,溶解液与药物混合后即可注射。这种设计专为稳定性差、需要临用前复溶的药物而开发——如某些生物制剂、疫苗以及需要冻干保存的活性成分。
结构差异直接决定了灌装工艺的分野:单腔灌装只需完成一次液体定量灌装;双腔灌装则需要精确控制两个腔室的灌装量,并确保中间的密封隔离件在灌装过程中不发生位移或失效。
二、核心工艺差异:从“单路计量”到“双路独立控制”
单腔灌装的核心工艺相对直接:空瓶进入灌装工位后,灌装针下降插入瓶内,蠕动泵或陶瓷柱塞泵按设定量将药液注入,灌装针上升,随后进行真空加塞或普通加塞。整个过程的关键控制点在于灌装量的重复精度和灌装过程中不产生气泡(尤其对高粘度或易起泡物料)。
双腔灌装的工艺难度则呈几何级上升。首先,两个腔室需要分别灌装不同的物料——可能是药液与稀释液,也可能是两种需要分储的活性成分。这意味着设备必须具备双路独立的计量系统,且两路的灌装量往往差异显著(如0.5ml活性液+2ml稀释液)。更关键的是,两路灌装必须严格同步或按特定时序进行,以避免中间密封件因两侧压力失衡而移动。
从设备制造商的角度来看,双腔灌装对灌装针的设计提出了更高要求。灌装针往往需要做成同轴套管结构:内管用于一种物料的灌装,外管间隙用于另一种物料,同时还要兼顾抽真空排气功能。灌装过程中需要先对瓶内抽真空,再从灌装针与瓶壁的间隙中注入液体,灌装针还需在注液过程中同步上移,使填充件始终与液面保持适当距离,避免产生气泡或液体飞溅。
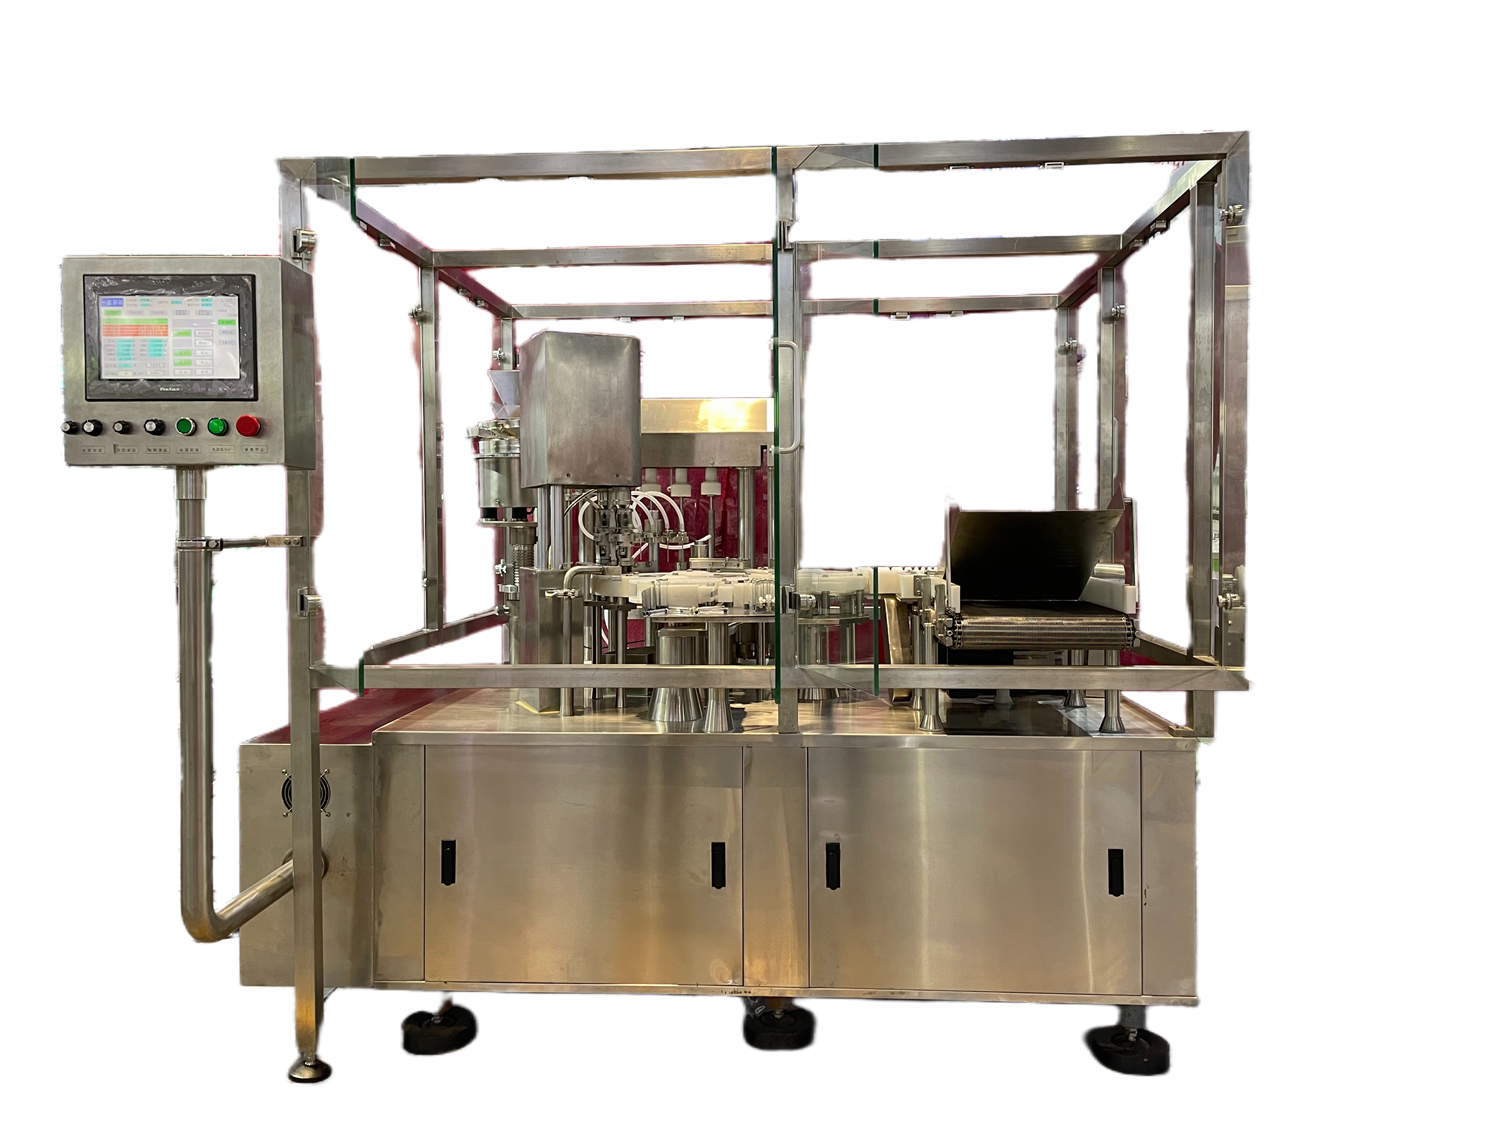
以长沙一星制药机械有限公司为例,这家从2009年就开始深耕预灌装机领域的厂家,其卡式瓶灌装设备的一个显著特点是“兼容性”——同一台设备可以通过更换规格件模具和调用不同配方,实现单腔和双腔卡式瓶的灌装切换。这种设计的底层逻辑在于:单腔与双腔灌装的核心差异不在机械传动层面,而在于控制系统的时序编排和灌装针组的配置。伺服驱动系统可以精确设定灌液针的升降距离和速度、加塞杆的行程参数,这些参数通过触摸屏进行设置和调用,就构成了不同产品的“配方”。
三、灌装精度的技术保障
灌装精度是制药设备最核心的性能指标之一。对于卡式瓶灌装,行业通常要求灌装精度控制在±1%以内,高精度应用场景甚至要求更严。
实现这一精度的技术路径主要有三条:蠕动泵灌装、陶瓷柱塞泵灌装、时间压力灌装。蠕动泵的优点是物料只接触一次性软管,交叉污染风险低,适合小批量和多品种共线生产;陶瓷柱塞泵的计量精度更高,重复性更好,适合中高速生产线;时间压力灌装则通过精确控制气压和阀门开启时间来定量,适合特定物料特性。
对于双腔卡式瓶灌装而言,精度控制面临额外的挑战:两个腔室的灌装量需要分别保证,同时两路灌装系统的误差不能叠加。双腔独立伺服计量系统的价值正在于此——两路物料独立调节、独立反馈,互不干扰。行业先进的双腔灌装设备可将灌装精度误差控制在0.5%以内。
长沙一星在其卡式瓶灌轧中试生产线技术参数中标注的灌装精度为1%,这一指标覆盖了1.5-3ml规格卡式瓶,生产能力约70瓶/分钟(变频调速)。对于多数制药企业的中试和小批量生产需求而言,这一精度水平具有充分的工艺保障能力。
四、厂家的能力维度
选择卡式瓶灌装设备,本质上是选择一家能够理解制药工艺的装备合作伙伴。单腔与双腔灌装的差异,表面看是设备功能的不同,深层则是设备供应商对药品工艺的理解深度。
一家有经验的厂家,需要具备三个层面的能力:机械设计与制造能力、自动化控制与软件能力、以及对制药GMP规范的落地能力。卡式瓶灌装的洁净要求高,与物料接触部分需采用316L不锈钢和硅胶材质,设备整体需符合GMP清洁生产标准。灌装区域的层流保护、真空加塞系统的密封性、以及整机的可清洁性,都是衡量设备品质的重要维度。
长沙一星自2009年开始涉足预灌装机领域,其设备远销美国、俄罗斯、澳大利亚、韩国等市场,国内客户涵盖恒瑞制药、步长制药、天坛生物等药企。这种跨市场的应用验证,本身就是对设备精度与可靠性的一种背书。
五、选型建议
对于制药企业而言,单腔与双腔的选择首先取决于药品本身的工艺需求:药物是否稳定?是否需要冻干?是否两种成分必须分储?如果单腔能够满足药品的稳定性要求,就没有必要为双腔设备的复杂度买单。
但如果产品管线中确实存在双腔卡式瓶的需求,选型时需要重点关注几个维度:灌装系统是否支持双路独立控制且具备同步时序编程能力;灌装针组是否针对双腔结构做了专门设计;设备是否具备从单腔到双腔的切换灵活性(这对多品种共线生产尤其重要);以及供应商是否能够提供从洗瓶、硅化、灭菌到灌装、加塞、轧盖的整线配套能力。
卡式瓶灌装不是一台孤立的设备,它是药品生产链条中的关键一环。理解单腔与双腔的本质差异,理解灌装精度背后的技术逻辑,才能做出经得起工艺验证的选型决策。

 13908453545

 联系QQ:
 联系邮箱:gzw3545@163.com
 联系电话:0731-88122366,88122377
 联系地址:长沙市岳麓区高新开发区东方红中路曾氏企业1号厂房